锻机科普|辊锻工艺原理、设备选型与锻造生产线应用
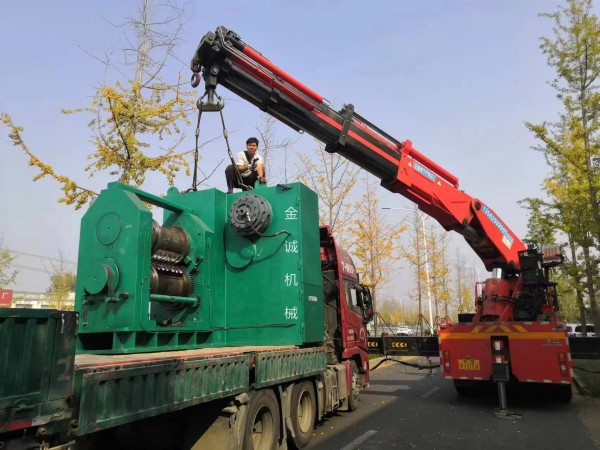
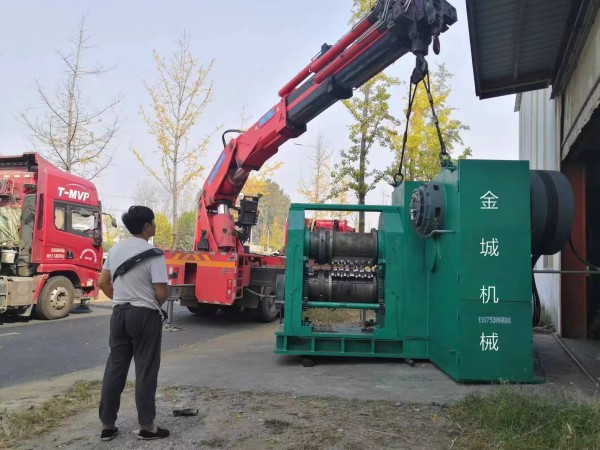
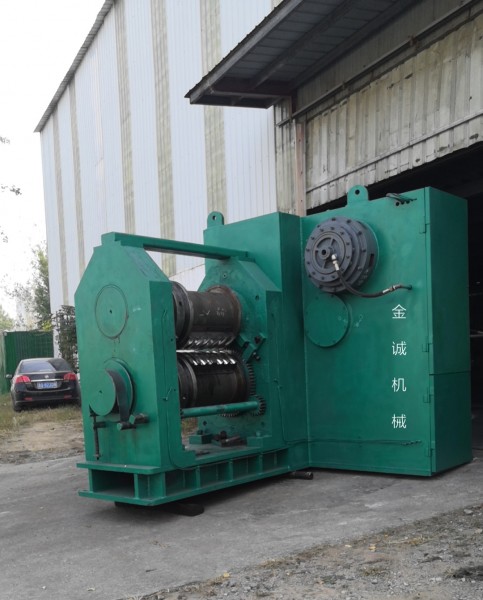
辊锻机是锻造行业专用塑性成形设备,融合轧制与锻造工艺特点,依靠一对相向旋转、带有型槽的锻辊,对金属坯料施加连续静压,让坯料产生塑性延伸变形,是长轴类锻件制坯、精密成形的核心装备,广泛配套于模锻自动化生产线。
辊锻工艺分为制坯辊锻和成形辊锻两大类。制坯辊锻也是目前最常用的方式,作为模锻前道工序,把圆棒料预制成截面渐变的锻坯,方便后续压力机终锻成型;成形辊锻可直接完成工件成型,适合连杆、扳手、钻头叶片、农机配件等长条形零件,减少后续加工工序。按照结构区分,辊锻机主要有悬臂式、双支承式、复合式三种:双支承刚性强,适合高精度大批量生产;悬臂式换模方便,多用于小件试制;复合式可布置多组模具,一台设备完成多道次辊锻。
对比传统锤锻,辊锻机最大优势是连续局部变形,不需要超大吨位,运行震动小、噪音低,对厂房基础要求更低。金属纤维顺着工件轮廓连续分布,不会被切断,锻件强度、抗疲劳性能更好,材料利用率相比自由锻提升10%~20%,同时模具磨损慢、使用寿命更长,容易搭配机械手、加热炉组成全自动锻造线。
选型时要重点关注辊径、辊锻力、辊缝调节方式。普通机械辊锻机适合常规热辊锻;伺服数控辊锻机辊缝精准可调,适合温辊锻、精密冷辊锻,尺寸一致性更好。坯料材质、截面变化量决定道次设计,截面落差大的工件需要多道次辊锻,避免出现折叠、充不满等锻造缺陷。
日常维护要点:定期检查锻辊轴承、传动齿轮间隙,模具型槽做好冷却润滑;热辊锻时控制坯料加热温度,防止过热过烧;开机前检查安全保险机构,过载保护装置必须可靠。辊锻机不是万能设备,更适合轴向延伸类零件,短粗盘类锻件一般不推荐辊锻工艺。
在汽车零部件、农机、工程机械、工具制造行业,辊锻机已经成为精益锻造降本增效的标配。合理规划辊锻道次、匹配自动化上下料,能够稳定产能、降低废品率,提升整条锻造生产线的综合效益。
辊锻工艺分为制坯辊锻和成形辊锻两大类。制坯辊锻也是目前最常用的方式,作为模锻前道工序,把圆棒料预制成截面渐变的锻坯,方便后续压力机终锻成型;成形辊锻可直接完成工件成型,适合连杆、扳手、钻头叶片、农机配件等长条形零件,减少后续加工工序。按照结构区分,辊锻机主要有悬臂式、双支承式、复合式三种:双支承刚性强,适合高精度大批量生产;悬臂式换模方便,多用于小件试制;复合式可布置多组模具,一台设备完成多道次辊锻。
对比传统锤锻,辊锻机最大优势是连续局部变形,不需要超大吨位,运行震动小、噪音低,对厂房基础要求更低。金属纤维顺着工件轮廓连续分布,不会被切断,锻件强度、抗疲劳性能更好,材料利用率相比自由锻提升10%~20%,同时模具磨损慢、使用寿命更长,容易搭配机械手、加热炉组成全自动锻造线。
选型时要重点关注辊径、辊锻力、辊缝调节方式。普通机械辊锻机适合常规热辊锻;伺服数控辊锻机辊缝精准可调,适合温辊锻、精密冷辊锻,尺寸一致性更好。坯料材质、截面变化量决定道次设计,截面落差大的工件需要多道次辊锻,避免出现折叠、充不满等锻造缺陷。
日常维护要点:定期检查锻辊轴承、传动齿轮间隙,模具型槽做好冷却润滑;热辊锻时控制坯料加热温度,防止过热过烧;开机前检查安全保险机构,过载保护装置必须可靠。辊锻机不是万能设备,更适合轴向延伸类零件,短粗盘类锻件一般不推荐辊锻工艺。
在汽车零部件、农机、工程机械、工具制造行业,辊锻机已经成为精益锻造降本增效的标配。合理规划辊锻道次、匹配自动化上下料,能够稳定产能、降低废品率,提升整条锻造生产线的综合效益。